
¿Cuándo conviene un equipo airless asistido por aire?
Un equipo airless asistido por aire conviene cuando el costo del material perdido en niebla supera al costo del tiempo de aplicación. Entrega mayor eficiencia de transferencia, menos sobrepulverización y mejor terminación que un airless convencional, a cambio de menor caudal y menor presión de fluido. No lo reemplaza: lo complementa.
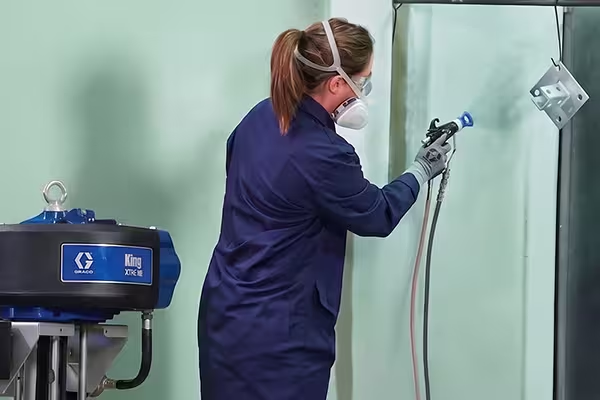
El material que nunca llegó a la pieza
Una faena que ya opera equipos airless industriales resolvió hace tiempo el problema de producir. Alcanza el espesor, cubre superficie y cumple avance. Lo que rara vez está medido es cuánto del material que salió de la boquilla terminó efectivamente sobre la pieza.
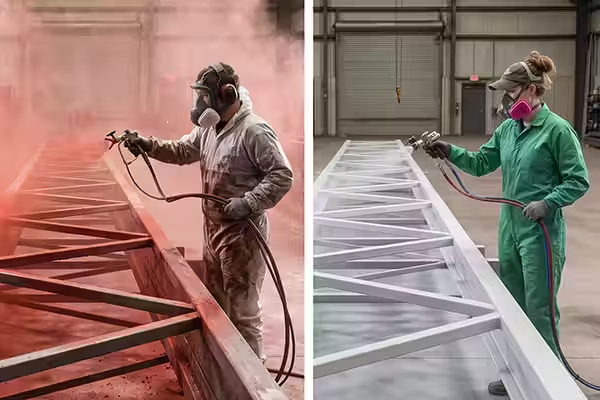
En un recubrimiento de terminación de alto costo por litro, esa diferencia no es un detalle ambiental: es una línea del presupuesto. Y en trabajos sobre estructura reticulada, perfilería, barandas o racks de cañerías, buena parte del abanico simplemente pasa de largo por el costado de la pieza.
El airless asistido por aire existe para atacar exactamente ese punto. Este artículo explica cómo funciona, cuánto material recupera realmente, cuáles son sus tres límites concretos —que sí los tiene—, y cómo se elige entre un equipo de faena como el Graco King PC 40:1 AA y uno de taller como el Merkur AA 30:1.
¿Qué es un equipo airless asistido por aire y en qué se diferencia del airless convencional?
Es un sistema que atomiza el material hidráulicamente, como un airless, pero a menor presión de fluido, y completa la atomización con un aporte de aire a baja presión en la boquilla. Ese aire termina de romper las gotas y da forma al abanico.
Airless asistido por aire (AA / airmix): tecnología de aplicación que combina atomización hidráulica a presión reducida —del orden de 20 a 70 bar en la boquilla, frente a los 140 a 300 bar habituales en airless convencional— con un aporte de aire de conformación en el cabezal de la pistola. El aire elimina las colas del patrón y permite un abanico uniforme a menor velocidad de partícula.
Por qué eso reduce la niebla
La sobrepulverización tiene dos orígenes: partículas que pasan de largo por el costado de la pieza, y partículas que rebotan al impactar. Ambos dependen de la velocidad con que la gota llega a la superficie.
En un airless convencional, toda la energía de atomización proviene de la presión hidráulica, y esa misma presión es la que lanza la gota. Bajar la presión mejoraría la transferencia, pero degradaría el patrón: aparecen colas y el abanico deja de ser uniforme.
El asistido por aire rompe ese compromiso. Reduce la presión hidráulica —y con ella la velocidad de la gota— y le encarga al aire de conformación la tarea de terminar la atomización y ordenar el abanico. La gota llega más lenta, rebota menos y se deposita mejor.
Por qué mejora la terminación
Por dos efectos simultáneos. El primero es la eliminación de las colas del patrón: en airless convencional, los extremos del abanico depositan menos material que el centro, lo que obliga a solapar con precisión y deja marcas de pasada visibles en terminaciones brillantes. El aire de conformación reparte el material de forma más pareja a lo largo del abanico.
El segundo es el tamaño de gota. Una atomización más fina y a menor velocidad produce una película más uniforme, con menos textura de piel de naranja. En recubrimientos de terminación —poliuretanos alifáticos, esmaltes de acabado sobre equipo visible— esa diferencia es la que separa un trabajo aceptado de uno que hay que retocar.
¿Cuánta pintura se ahorra realmente?
Las referencias de la industria sitúan la eficiencia de transferencia del airless convencional entre 60% y 70%, y la del asistido por aire entre 70% y 80%. Tomando los puntos medios de esos rangos, la aritmética es directa.
Afirmación técnica: elevar la eficiencia de transferencia de 60% a 80% reduce en aproximadamente 33% el consumo de material necesario para lograr el mismo espesor de película sobre la misma superficie. Sobre un recubrimiento de terminación de alto costo por litro, ese porcentaje se traslada directamente al presupuesto de materiales del proyecto.
Cálculo a partir de rangos de eficiencia de transferencia publicados por la industria del acabado industrial. La eficiencia real depende de geometría de la pieza, distancia y técnica del aplicador.Eficiencia de transferencia: porcentaje de los sólidos del recubrimiento que efectivamente queda depositado sobre la pieza, respecto del total de sólidos que salió de la pistola. El complemento es sobrepulverización: material que se pierde como niebla, rebote o deriva.
Dónde la diferencia es mayor y dónde casi desaparece: la ganancia de transferencia se concentra en piezas de geometría compleja —estructura reticulada, perfilería, barandas, cañerías, celosías—, donde el airless convencional pierde una fracción enorme del abanico por el costado. En superficies planas y extensas, como el exterior de un estanque o un casco, la brecha se estrecha bastante y el airless convencional sigue siendo la opción más productiva.
Los tres límites que hay que aceptar
No es una tecnología superior en todo. Es una tecnología distinta, con tres restricciones concretas que conviene poner sobre la mesa antes de cotizar.
- Menor velocidad de aplicación. Opera a menor caudal de fluido. En superficie grande y plana, un airless convencional de alto caudal entrega más metros cuadrados por hora. Si el limitante del proyecto es la ventana de tiempo y no el costo del material, el airless convencional es una mejor opción.
- Menor presión de fluido. El King PC 40:1 AA trabaja hasta 262 bar, frente a los 500 bar de un equipo airless de relación 70:1. Eso acota el rango de materiales: recubrimientos de muy alta viscosidad o de muy alto espesor por mano quedan fuera de su ventana.
- Requiere aire en la pistola. Además del aire que mueve el motor de la bomba, hay que llevar aire de conformación hasta el cabezal. La manguera es doble —fluido y aire— y el consumo adicional debe estar contemplado en el dimensionamiento de la red.
Hay un cuarto punto que no es una limitación del equipo sino de la operación: el asistido por aire tiene dos variables de ajuste en vez de una. El aplicador regula presión de fluido y aire de abanico, y la calidad del resultado depende de encontrar el equilibrio entre ambas. Un operador que solo ha trabajado con airless convencional necesita capacitación específica para sacarle la ventaja al equipo; sin eso, termina usándolo como un airless lento.
Cinco situaciones donde el equipo airless asistido por aire paga el equipo
1. Estructura reticulada, perfilería y cañerías
Es el caso más claro. En una celosía, una baranda o un rack de cañerías, la superficie proyectada es una fracción pequeña del área que barre el abanico. Ahí la pérdida por sobrepulverización con airless convencional es máxima, y la ganancia del asistido por aire también.
2. Recubrimientos de terminación de alto costo
Cuando el litro aplicado es caro —poliuretanos alifáticos, esmaltes de acabado con pigmentación especial—, un 33% de diferencia en consumo cambia la economía del proyecto completo. El equipo se evalúa contra el ahorro de material, no contra el precio de otro equipo.
3. Planta en operación y entornos con deriva crítica
Pintar dentro de una planta que sigue funcionando, cerca de equipos de proceso, tableros, vehículos o instalaciones de terceros. La niebla que se deposita donde no corresponde genera reclamos, limpieza y, en algunos casos, detenciones. Reducir la sobrepulverización deja de ser una ventaja económica y pasa a ser una condición para poder trabajar.
4. Terminación visible con exigencia de aspecto
Equipos de proceso, maquinaria, estructura arquitectónica expuesta, componentes de maestranza que se entregan a la vista. Donde el criterio de aceptación incluye uniformidad y ausencia de marcas de pasada, el patrón sin colas del asistido por aire reduce retrabajo.
5. Cabina de pintura en maestranza
Menos niebla en suspensión significa filtros de cabina que duran más, menos material adherido a paredes y piso, mejor visibilidad del aplicador sobre su propio trabajo y una limpieza de fin de turno más corta. Son costos que rara vez se imputan al proceso de pintado, pero que existen.
¿King PC 40:1 AA o Merkur AA 30:1?
Son dos equipos para dos escenarios distintos. La división no es de calidad, es de contexto: uno está pensado para faena y estructura, el otro para taller, cabina y piezas.
| Criterio | King PC 40:1 AA | Merkur AA 30:1 |
|---|---|---|
| Escenario objetivo | Faena, estructura, volumen sostenido | Taller, cabina, piezas y cambios de color |
| Relación motor / lower | 40:1 | 30:1 |
| Presión máxima de fluido | 262 bar (3.800 psi) | 206 bar (2.900 psi) |
| Caudal | 11 L/min | 4,5 L/min |
En términos operativos: si el equipo va a moverse por una faena, aplicar sobre estructura durante turnos completos y convivir con condiciones duras, la configuración King PC es la que corresponde —y arrastra las ventajas de la serie: motor XL con válvula de deshielo y lower intercambiable en terreno.
Si el equipo va a vivir en una maestranza, pintar piezas en cabina y cambiar de color varias veces por semana, el Merkur AA es el formato correcto. En ese escenario el costo dominante no es el desgaste sino el material que queda atrapado en el sistema y el tiempo de lavado entre colores, que es exactamente donde la versión ES concentra su ventaja.
La pistola: un solo aplicador para las dos tecnologías
Ambos equipos se configuran con pistola PerformAA, y ahí hay un punto que cambia la ecuación de compra: en su configuración con cabezal RAC, la misma pistola acepta boquillas LTX —las boquillas azules estándar de Graco, las mismas que ya usa una faena con equipos airless convencionales— además de las boquillas de terminación fina FFLP. Con el aire de conformación cerrado, el aplicador trabaja como airless convencional; con el aire abierto y la boquilla adecuada, trabaja como asistido por aire. No son dos pistolas ni dos inventarios de boquillas: es un mismo aplicador que cubre las dos ventanas de trabajo. A eso se suma un detalle que importa en jornadas largas de estructura: con 460 gramos, la PerformAA es la pistola asistida por aire más liviana del mercado, con gatillo de tiro suave y componentes tipo cartucho que acortan la mantención. La condición es especificarlo bien en la compra —el cabezal y el juego de boquillas se definen al configurar el equipo, no después.
Qué revisar antes de incorporar uno
- Hoja técnica del recubrimiento. Verificar que el fabricante admita aplicación asistida por aire y qué rango de presión y boquilla recomienda. No todos los sistemas de alto espesor lo permiten.
- Geometría real de lo que se pinta. Si el 80% del trabajo son superficies planas y extensas, el ahorro de material entre airless convencional y airless asistido será marginal.
- Costo por litro del material aplicado. Es la variable que define el retorno. Con materiales económicos el caso se debilita; con terminaciones caras se vuelve evidente.
- Capacidad de la red de aire. Se suma el aire de conformación al del motor de la bomba. Conviene verificarlo antes, no durante la primera aplicación.
- Capacitación del aplicador. Dos variables de ajuste en vez de una. Sin entrenamiento adecuado, el equipo se subutiliza, por eso siempre debe elegir un proveedor que los capacite correctamente.
- Plan de medición. Definir cómo se va a verificar el espesor y el rendimiento antes y después, para que el ahorro sea un dato y no una impresión.
Errores comunes
- Usarlo con presión de airless. Subir la presión de fluido "para que rinda más" anula la ventaja: se vuelve a atomizar por energía hidráulica y regresa la niebla.
- Exceso de aire de conformación. Más aire del necesario vuelve a acelerar la partícula y degrada la transferencia. El ajuste correcto es el mínimo aire que elimina las colas del patrón.
- Evaluarlo solo por m²/hora. Medido en esa única variable siempre va a perder. La comparación válida incluye consumo de material, retrabajo y limpieza.
- Ignorar la distancia de aplicación. El asistido por aire trabaja más cerca de la pieza que un airless. Aplicar a la distancia de siempre desperdicia parte de la ventaja.
Conclusión
Un airless asistido por aire no compite con un airless industrial: cubre el trabajo que el airless hace caro. Donde la pieza es compleja, el material es caro o el entorno no tolera niebla, la diferencia de eficiencia de transferencia se traduce en material que sí llega a la superficie y en menos retrabajo de terminación.
El precio de esa ganancia está claro y no conviene disimularlo: menos caudal, menos presión máxima y un aplicador que necesita aprender a manejar dos variables. Para una operación que aplica grandes superficies planas contra reloj, ese intercambio no compensa. Para una que pinta estructura reticulada con recubrimientos de terminación, se paga solo.
La pregunta útil, entonces, no es cuál tecnología es mejor. Es qué fracción del trabajo anual de la operación corresponde a cada perfil, y si esa fracción justifica un segundo equipo dedicado.
Conversemos sobre su caso
APV entrega asesoría técnica en terreno para equipos de aplicación de recubrimientos en minería, navieras, maestranzas, construcción y vialidad: selección de tecnología por tipo de pieza y material, configuración de bomba, pistola y boquilla, verificación de red de aire y capacitación de aplicadores.
Si su operación aplica recubrimientos de terminación sobre geometrías complejas, podemos estimar con usted cuánto material se está perdiendo hoy en sobrepulverización y si un equipo asistido por aire se justifica en su mezcla real de trabajo.
Solicitar evaluación técnicaPreguntas frecuentes
¿Qué es un equipo airless asistido por aire?
Es un sistema que atomiza el material hidráulicamente, como un airless, pero a menor presión de fluido, y completa la atomización con un aporte de aire a baja presión en la boquilla de la pistola. Ese aire termina de romper las gotas y da forma al abanico, eliminando las colas del patrón. El resultado es un rociado de menor velocidad, con menos rebote y menos niebla que un airless convencional.
¿Cuánta pintura se ahorra con un airless asistido por aire?
Depende de la geometría de la pieza y del aplicador. Las referencias de la industria sitúan la eficiencia de transferencia del airless convencional entre 60% y 70%, y la del asistido por aire entre 70% y 80%. Pasar de 60% a 80% significa aproximadamente 33% menos material consumido para el mismo espesor sobre la misma superficie. La diferencia es mayor en estructuras reticuladas, perfiles y cañerías, y menor en superficies planas y extensas.
¿El airless asistido por aire reemplaza a un airless industrial?
No. Lo complementa. Trabaja a menor caudal y menor presión de fluido, por lo que rinde menos metros cuadrados por hora en superficies grandes y planas y no alcanza los materiales de muy alta viscosidad que exigen equipos de alta relación. Se incorpora como segundo equipo para trabajos de terminación, piezas de geometría compleja y entornos donde la sobrepulverización es un problema. Ver serie King PC de equipos airless neumáticos.
¿Qué diferencia hay entre el Graco King 40:1 AA y el Merkur AA 30:1?
El King PC 40:1 AA es un equipo de faena: presión máxima de fluido de 262 bar y entrega máxima de 11 L/min. El Merkur AA 30:1 es un equipo compacto de taller y cabina: presión máxima de fluido de 206 bar y entrega máxima de 4,5 L/min. Ambos se configuran con pistola PerformAA 50.
¿Un airless asistido por aire consume más aire comprimido?
Sí, porque suma el aire de conformación del abanico en la pistola al aire que mueve el motor de la bomba. Ese consumo adicional es bajo comparado con una pistola convencional de atomización por aire, pero debe considerarse al dimensionar la red y la manguera, que en estos equipos es doble: fluido y aire.
Fuentes
- King PC 40:1 Air-Assisted Airless Sprayer — Graco (relación 40:1 XL3400/180 cc, presión máxima 262 bar, pistola PerformAA 50, peso)
- Merkur AA 30:1 Package — Graco (configuraciones de caudal, montaje y pistola)
- A Primer on Transfer Efficiency and Tip Sizes — Products Finishing (rangos de eficiencia de transferencia por tecnología)